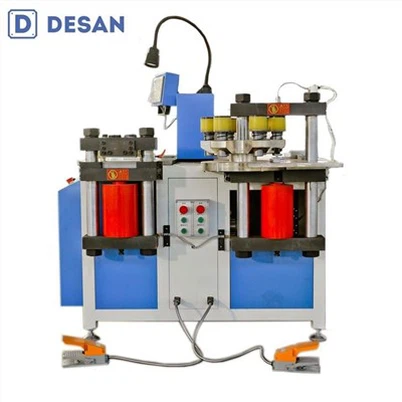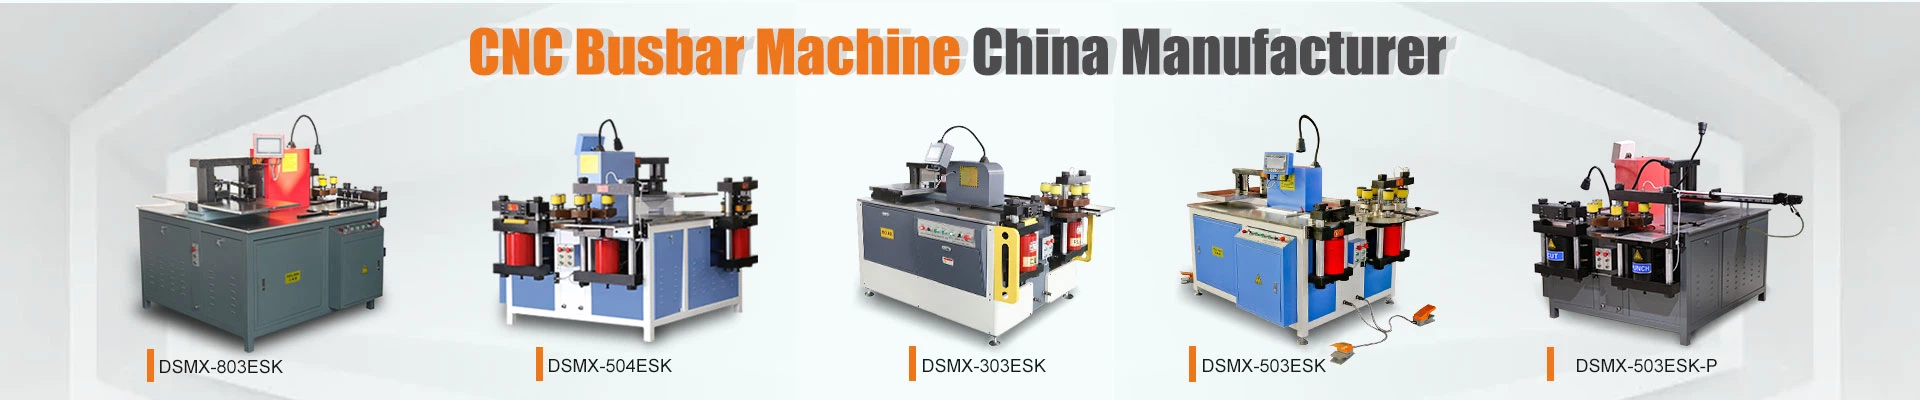


Viinilähtökoneen linja -aluksen prosessointi
Muodien merkitys Viininpisteen prosessointikoneiden muotti on avaintekijä väilyvän prosessoinnin laadun ja tehokkuuden määrittämisessä. Erityyppiset muotit voivat toteuttaa erilaisia prosessointitekniikoita, kuten lävistys, taivutus ja leikkaus, jotta varmistetaan, että busbar täyttää erilaisten sähkölaitteiden asennus- ja käyttövaatimukset. Korkealaatuiset muotit voivat parantaa prosessoinnin tarkkuutta, vähentää romunopeutta, vähentää tuotantokustannuksia ja pidentää viljelijöiden käsittelykoneiden käyttöikää.
Kuvaus
Viinilähtökoneen muottien merkitys
Viinilähtökoneen linja -aluksen prosessointiyksikön muottit: Ovatko avaintekijät, jotka määrittävät väyliopan prosessoinnin laadun ja tehokkuuden. Erityyppiset muotit voivat toteuttaa erilaisia prosessointiprosesseja, kutenlävistys, taivutus ja leikkaaminenVarmistaa, että väyliopisto täyttää eri sähkölaitteiden asennus- ja käyttövaatimukset.
Laadukkaat muotit voivat parantaa prosessoinnin tarkkuutta, vähentää romunopeutta, vähentää tuotantokustannuksia ja pidentää väyläpisteenkäsittelykoneiden käyttöiän käyttöä.

Muotin valmistusprosessi:
Tuoteanalyysi: Viinkipalkkien eritelmien, muotojen, koon ja prosessointivaatimusten mukaan busbar -prosessointitekniikka analysoidaan muotin rakenteellisen muodon, työperiaatteen ja toimintavirtauksen määrittämiseksi. Esimerkiksi taivutusmuotin kohdalla kohtuullinen taivutusmuotin ydin ja taivutusmekanismi olisi suunniteltava taivutussäteen, kulman ja muiden vaatimusten mukaan.
Materiaalivalinta: Valitse sopiva muotin teräsmateriaali käyttövaatimusten ja suorituskykyominaisuuksien mukaan. Yleisiä muotiteräsiä ovat CR12MOV, H13 jne. Vedämismuotit, joissa on suuria iskukuormia, voidaan valita H13 -teräksestä, jolla on hyvä sitkeys ja lämpöväsymysten suorituskyky.
Lämpökäsittely: Muotin lämmönkäsittely työstöön voi parantaa muotin kovuutta, voimaa, kulumiskestävyyttä ja sitkeyttä. Esimerkiksi CR12MOV -teräsmuotit sammutuslämpötila on yleensä 1020-1050 aste, öljynjäähdytys sammutus. Sammutuskämmitysnopeuden ei tulisi olla liian nopeaa välttääkseen liiallista lämpörasitusta.
Karkaisu:Karkaisu on tärkeä prosessi sammutusstressin poistamiseksi, organisaation vakauttamiseksi ja sitkeyden parantamiseksi. Karkaisulämpötila on yleensä välillä 550-650 asteen. Karkaisuajat määritetään muotin erityisvaatimusten mukaisesti, yleensä 2-3 kertaa.
Lävistys die -vakiomalli
Puhutaan lyhyesti Buskbar -prosessointikoneiden muotista

Lävistys kuolema: pyöreä reikä
Φ7,Φ9,Φ11, Φ13,Φ15,Φ17,Φ19,Φ21

Lävistys kuolema: vyötäröreikä
Φ7*9, Φ9*13, Φ11*15,Φ13*18, Φ15*19, Φ17*21

Lävistys Die: Erikoismuotoinen reikämuotti
Chamfer -reikä, neliöreikä,
Vyötärön muotoinen reikä, puolivyötärö, reikä,
Kuusikulmainen reikä, suorakaiteen muotoinen reikä,
R Chamfer, erityinen muotoinen reikä,
timanttiaukko
Erityiset muotit bisar-prosessointikoneisiin: räätälöity vastaamaan erilaisia tarpeita
Sähkölaitteiden valmistuksen ja energiantekniikan alalla Busbar -prosessointikoneet ovat erittäin kriittinen rooli, ja niiden käsittelytarkkuus ja tehokkuus vaikuttavat suoraan tuotteen laatuun ja projektin etenemiseen. Viinilähtöprosessointikoneen ydinkomponenttina erityinen muotti ja räätälöity prosessointipalvelu ovat avanneet uuden polun vastaamaan asiakkaiden monipuolisia ja henkilökohtaisia tarpeita.

Taivutus Die Standard -malli
(Lukuun ottamatta vakiokokoonpanoa, muut muotit on räätälöitävä asiakkaan oman tilanteen mukaan. Tarvittaessa ota yhteyttä myyntipäällikköön ajoissa)

# Litteät taivutusmuotit on jaettu:
Muotin kuormitusalue:
R3: 5 mm: n paksuus tai vähemmän
R5: 10 mm: n paksuus tai vähemmän
R10: 16 mm: n paksuus tai vähemmän
R20: 10 mm: n paksuus tai vähemmän, leveys

# Pystysuora taivutusmuotti
1.Mallikehys mukautettu: R20: paksuus alle 10 mm, leveys
2.Lisustandardi: R30: paksuus alle 10 mm, leveys alle 40 mm
3.Lisäntä Standardi: R50: paksuus alle 10 mm, leveys 50 mm -60 mm
4.Käyttynyt R80: paksuus alle 10 mm, leveys alle 100 mm

# Ei sisennysmuottia
(Käsittelyalue 10mm -120 mm)

# U-taivutusmuotti
Muotin kuormitusalue:
Laitteen vakiokupariväylän paksuus 8 mm: n leveys 160 mm

# Kohokuviointi muotti
Muotin kuormitusalue:
Laitteiden vakiokäsittelyalue 160 mm korkea * 60 mm leveä

# Kierre paistettu taikinan kääntää home
Muotin kuormitusalue:
Mukautettu leveys 20 mm -50 mm, vähintään 10 mm
Yksivaiheinen muotinäyttö:
Seuraavat kuvat, jos tarvitset, voit ottaa yhteyttä asiakaspalveluun mukauttaaksesi yksivaiheista muovamuottia sinulle milloin tahansa.Taivutusyksikön toiminta, yhdensuuntainen taivutus, suorakulmainen taivutus, yhden suorakulman taivutus, kaksinkertainen yhdensuuntainen taivutus, keskimmäinen suuntainen taivutus, suorakulma U-muotoinen taivutus, kolme yhdensuuntaista ja suoraa taivutusta, S-muotoista taivutusta jne.
Viinilähtökoneen buskbar-prosessointi kysyntäviestinnästä, ratkaisujen suunnittelu, muotin valmistus myynnin jälkeiseen huoltoon, meillä on ammattimainen tekninen ryhmä seuraamaan koko prosessia. Kysyntäviestinnän vaiheessa ymmärrämme syvästi asiakkaan kipupisteet ja odotukset ja tarjoamme ammatillisia ehdotuksia; Valmistusprosessissa hallitsemme tiukasti kunkin prosessin laatua, valitsemme korkealaatuista muottiterästä ja käytämme tarkkuuskäsittelylaitteita muotin tarkkuuden ja kestävyyden varmistamiseksi; Myynnin jälkeisessä vaiheessa tarjoamme oikea-aikaista teknistä tukea ja huoltopalveluita asiakkaiden tekemiseksi huolettomaksi.
For more information about our products please contact us:Whatsapp:+86 132 5612 1372 / Email:lisa@busbarchina.com

Suositut Tagit: Busbar Machine Busbar Processing, toimittajat, valmistajat, ensimmäinen hinta, OEM -tehdas, myytävänä
Lähetä kysely
Saatat myös pitää